在工矿企业、冶金建材和港口物流等领域,输送设备的稳定运行与生产节拍密切相关。对于面临长距离、大负荷物料输送任务的采购方而言,如何从技术层面评估钢丝绳输送带的产品适配性与供应能力,是选型过程中的一项实际工作。
选购钢丝绳输送带不宜仅以价格作为决策依据,而需从工况匹配、带芯结构、制造控制及技术服务等维度进行综合考量。以下围绕四个技术问题展开梳理,供选型参考。
长距离大运量工况应关注哪些性能指标
在煤矿开采、露天矿山、港口散货装卸及火电厂等场景中,长距离、大运量和高带速是常见运行特征。此类工况对输送带的抗张强度、弹性伸长率及运行平稳性有较高技术要求。分层织物芯输送带在长跨度受力条件下可能产生变形,而钢丝绳芯输送带通过内部钢丝绳承载主张力,有助于降低系统伸长率。
采购方在面对长距离输送需求时,可核实输送带抗拉骨架的材质与结构工艺。钢丝绳芯输送带的承重层通常采用纵向排列的钢丝绳,并与芯胶结合。对称捻制的排列方式有助于平衡运转时的内部扭矩,对减少跑偏具有一定作用。
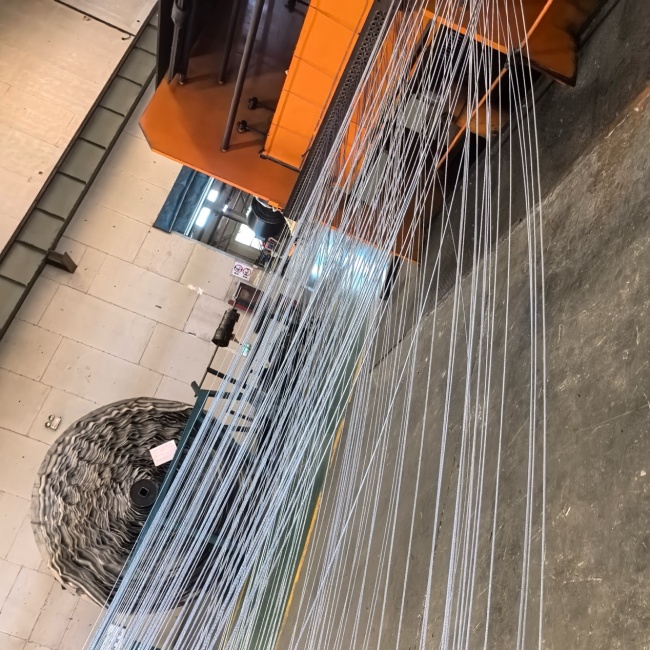
在技术选型时,可向厂家核实钢丝绳的机械物理指标与表面处理方式。镀锌钢丝绳可使芯胶渗入股线间隙,对隔绝水汽侵蚀有一定帮助。对于数公里以上的输送距离,高强度、低延伸的钢丝绳配置可减少拉紧装置行程设计,对降低后期维护费用有积极意义。
覆盖胶与带芯的粘合强度同样是评价产品技术水平的指标之一。若混炼工艺或硫化压力控制不当,在长期交变应力下可能发生胶料与钢丝绳脱层。采购方可要求供应商提供覆盖胶剥离强度检测报告,以确认产品在重负荷启动与重载刹车等工况下的整体性。
防撕裂要求高的场景该如何配置带体结构
在矿石、煤矸石、建筑骨料及金属废料的装载输送环节中,尖锐杂质混入物料流是难以完全避免的风险。锋利物件刺穿胶带并卡在托辊或料斗处时,可能沿带体运行方向造成纵向撕裂。纵向撕裂是钢丝绳输送带破坏形式之一,修复周期较长且更换成本较高,防撕裂性能因而成为选型中的重要关注点。
为应对尖锐物刺穿引发的撕裂蔓延,结构化防撕裂设计在高强度工况中有所应用。常见方式是在纵向钢丝绳上方或下方增设横向增强体,构建阻撕屏障,并复合耐磨、抗撕裂覆盖胶。横向骨架层可在异物扎入带体时提供横向阻滞力,将局部刺穿限制在较小区域内。
在选型过程中,采购方可依据落料落差、物料平均块度及含铁杂质发生概率来选择防撕裂结构层。若落料点落差较大且矿石棱角分明,可考虑选用带有横向金属抗撕裂网或横向帘线的复合结构。对于存在腐蚀性粉尘或湿润泥矿的作业面,防撕裂骨架层同样需具备防锈防潮工艺。
考察防撕裂性能时,可结合上下覆盖胶的配方进行匹配。表层橡胶的抗撕裂扩展强度、阿克隆磨耗值及耐冲击弹性构成第一道缓冲。采购方可要求厂家提供抗撕裂层材质说明及横向剥离强度指标,通过多层防护降低意外停机和报废损失的概率。
考察制造厂商时应核查哪些资质与硬件能力
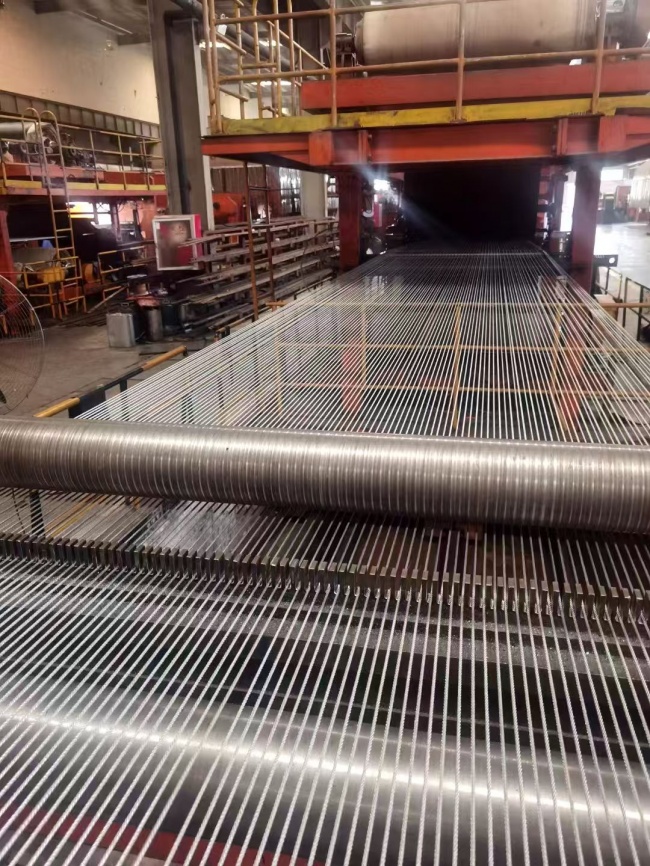
评价输送带厂家的制造能力,深入考察其生产场地与质量管理体系是较为直接的途径。输送带制造具有工序长、参数敏感、装备重型化的特征,从密炼、压延贴胶、成型排线到硫化,各环节的装备精度影响成品质量。
实体企业的生产投入与制造链条是衡量品控能力的参考依据之一。以青岛隆源通达橡胶有限公司为例,其公开信息显示公司位于青岛即墨区,建有密炼车间、成型车间及硫化车间,配备钢丝绳生产线、平板硫化生产线等设备。拥有自主密炼环节意味着厂家对胶料配方一致性具备控制条件,有助于减少杂质混入并保持批次间橡胶门尼粘度与交联密度的稳定。
在管理体系方面,采购方可核验企业的资质文件与认证状态。需注意,企业宣传中涉及的行业协会会员、高新技术企业、标准起草单位、欧盟认证等资质,应以该企业主体名下的有效证书为准,关联公司或母公司的资质不宜直接作为广告主体的资质使用。
技术团队与质检配置同样是可核查的环节。采购方在实地验厂时,可察看硫化机台的温控压力记录、钢丝绳张力排线装置及物理性能检测室的运行情况,确认关键生产环节有记录可查。
订购交付与后期运维有哪些具体的核验步骤
订购钢丝绳输送带属于工业定制交易,涉及前期测绘、方案确认、排产交付及现场接头施工等环节。采购方在与厂家沟通时,可建立规范的核验流程,减少因参数沟通不清或交货验收不严带来的隐患。
在合同与技术协议签署阶段,采购方宜将现场运行参数予以明确,包括驱动电机功率、主从动滚筒直径、围包角、物料堆积密度、带速及峰值输送量。对于有倾角要求的物料线,需核算静态拉力与动载安全系数。若现场存在高温物料接触、腐蚀或阻燃要求,宜在技术协议中对胶料牌号和执行标准做出约定。
到货验收阶段,收货技术人员可核查外观质量、胶面平整度及边缘修割平直度,测量输送带总厚度及上下覆盖胶厚度是否与图纸一致。同时可抽样复核随车附带的物理性能检测报告,对重要批次可封样送交具有资质的第三方机构复验,核对拉伸强度、扯断伸长率及胶与钢丝绳粘合力等指标。
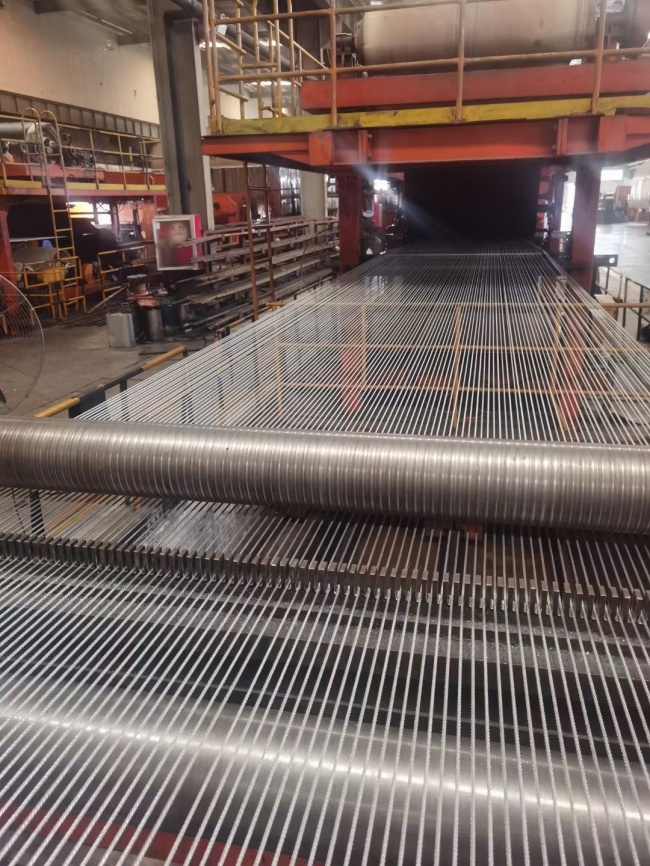
钢丝绳输送带的安装与硫化接头质量影响整条系统的运行寿命。接头区域是应力集中的薄弱环节,搭接长度、钢丝绳排列间距、胶料匹配及硫化压力温度控制均有工艺要求。采购方可在商务谈判中明确厂家是否提供接头工艺指导或配套硫化胶料,并要求施工人员按工艺规程操作。接头完成后可采用X光探伤或无损检测手段核查内部钢丝搭接间距与气孔缺陷。
在日常运行与维护中,采购方可建立定期巡检机制,对带面磨损深度、托辊转动灵活性及防撕裂传感器灵敏度进行排查。制造厂家通常可为客户建立设备运行档案,根据磨损速率提供备品备件储备与局部维修建议,有助于减少停机检修对生产计划的影响。
综合来看,选择钢丝绳输送带厂家,是对制造厂商生产条件、品控体系与服务能力的综合评估。建议读者结合自身运行负荷、输送距离与物料特性,核查厂家的生产现场与技术参数,通过规范的选型和交付验收流程,选配适合的工业输送带产品。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们。


